Звоните нам
8(8332) 42-21-41
Пнд - Пт
9:00 - 18:00
gk-tdm@mail.ru
Инструкция по сборке цилиндрических корпусов с применением стенда ССЦК
В структуре технологических процессов производства емкостей и аппаратов, наибольший удельный вес занимает сборка узлов. Трудоемкость сборки составляет в среднем около 30 % всей трудоемкости изготовления машин. А в единичном и мелкосерийном, где выполняется большой объем пригоночных работ, трудоемкость сборки нередко достигает 40 %. Сборка является одним из наиболее сложных для автоматизации процессов. Для облегчения этой задачи мы разработали стенд сборки цилиндрических корпусов - ССЦК.
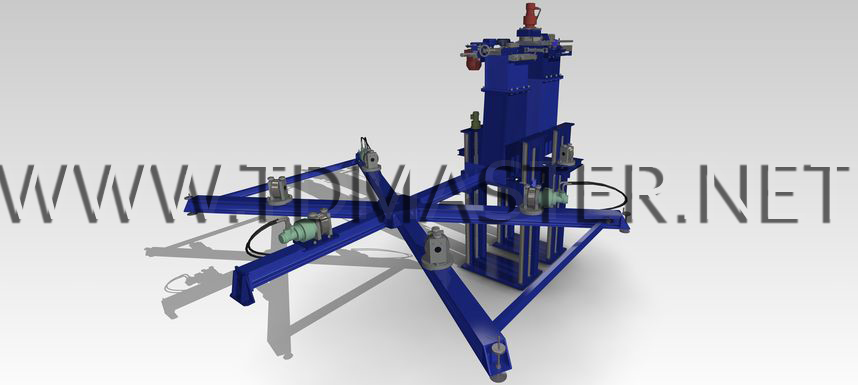
Рисунок 1
1. Колонна;
2. Подъемное устройство;
3. Стенд с роликами;
4. Главный ролик;
5. Прижимной ролик;
6. Устройство для сварки;
7. Устройство для подачи защитного газа;
8. Шлифовальная головка;
9. Опорное кольцо;
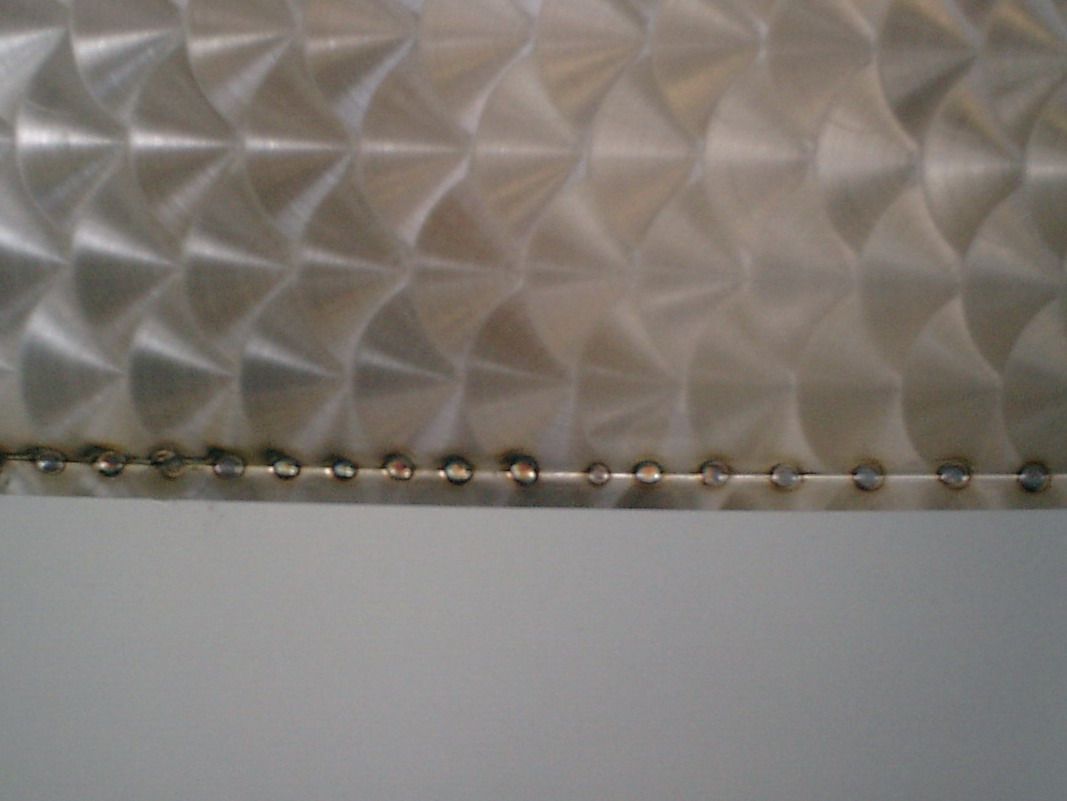
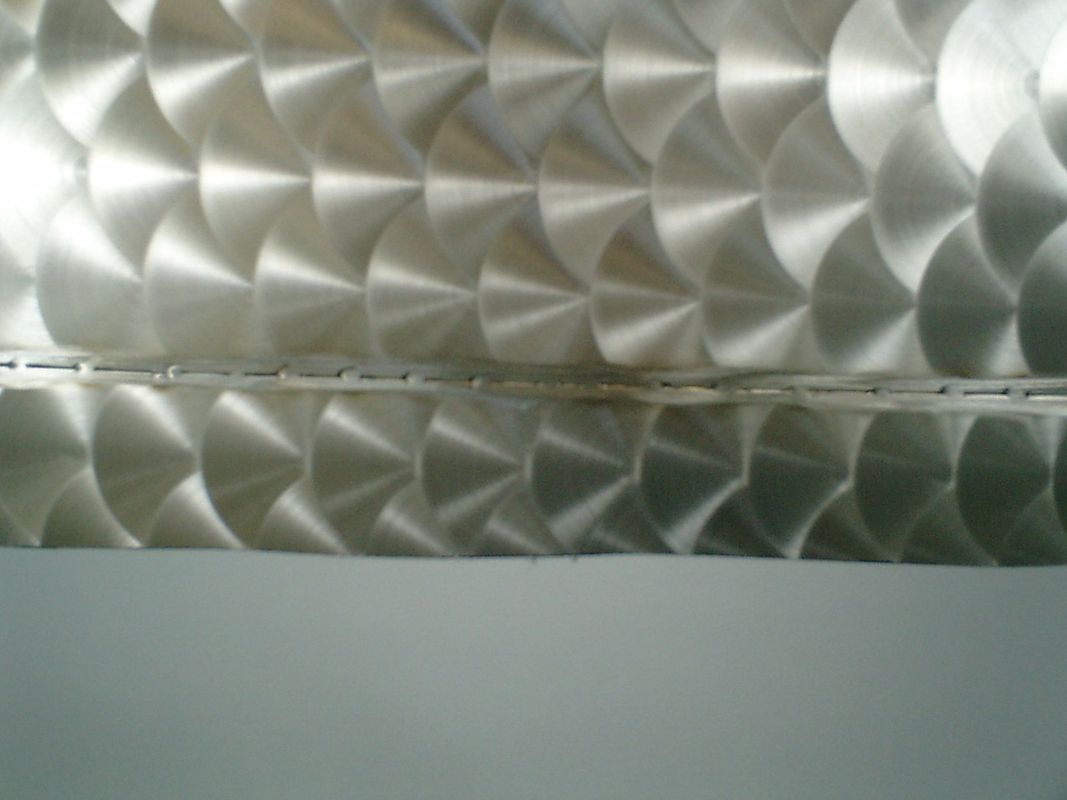
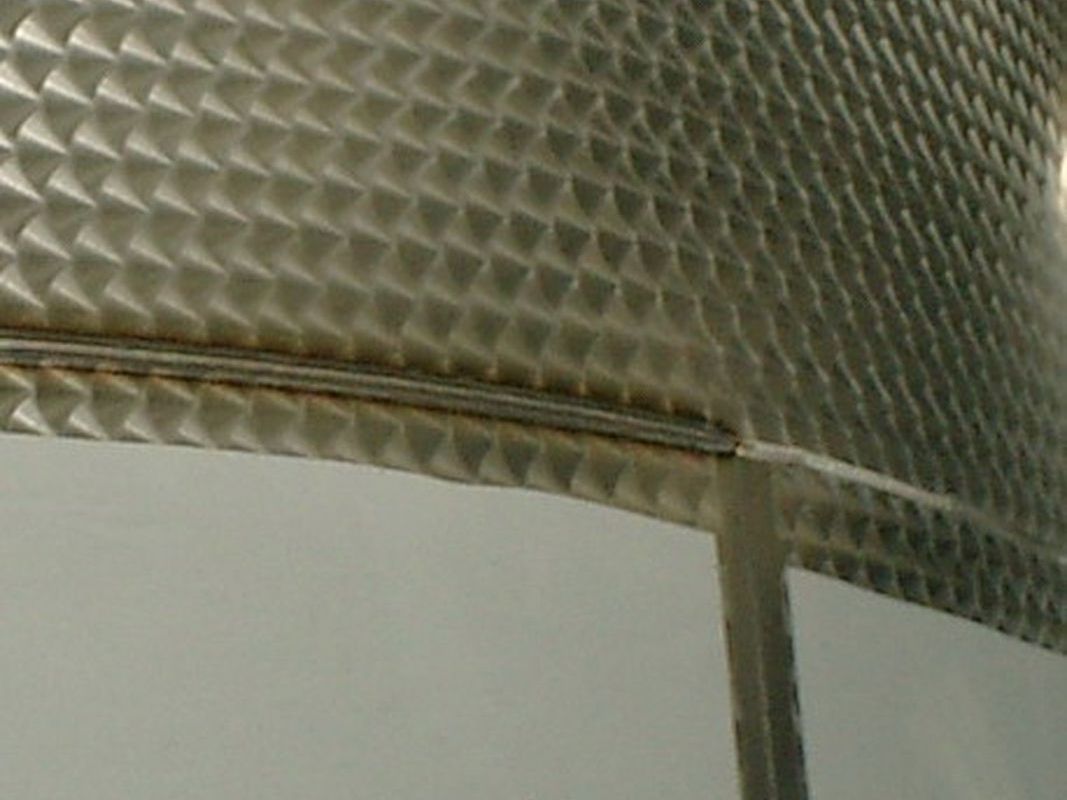
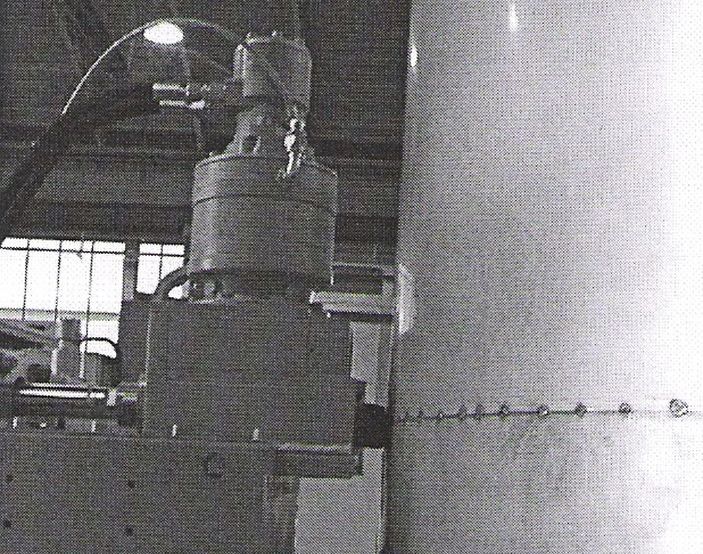
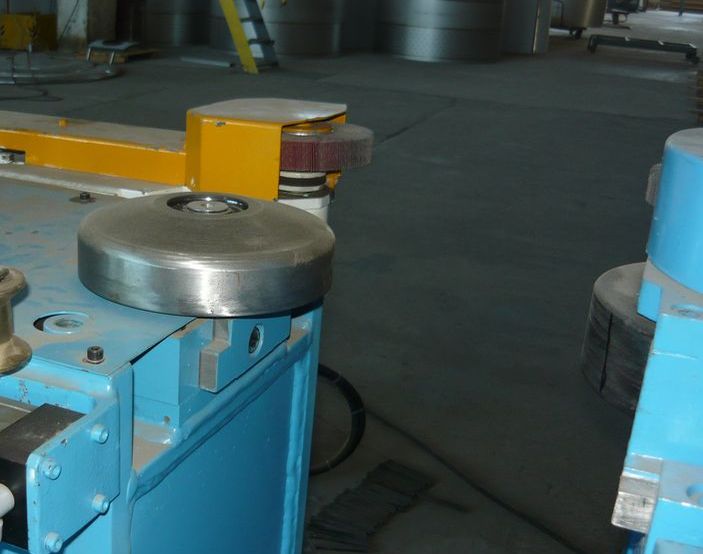
В конструкции установки (Рис.1) предусмотрен технологический приямок Подъемного устройства Поз.2, на который установлена Колонна стенда Поз.1. За счет этого, есть возможность выполнять сборку обечаек высотой от 300мм до 1500мм. А также для удобства загрузки и разгрузки собираемых деталей. Стенд с роликами Поз.3 имеет Опорное кольцо Поз.9, на которое устанавливается деталь №1. К верхнему краю детали №1 подводятся Главный и Прижимной ролики стенда Поз.4 и Поз.5 (Фото 7). Далее оператор, с помощью кран-балки, сверху подводит и устанавливает деталь №2 для стыковки, на установленную ранее деталь №1. Главным роликом Поз.4, с помощью гидроцилиндра, поджимает к Прижимному ролику Поз.5 стыки краев обеих деталей, тем самым происходит центрирование сопрягаемых деталей роликами. Оператор в этом месте начинает выполнять «ручную» сварку точками в месте стыка двух деталей, так называемые «прихватки» (Фото 3). Стенд с роликами Поз.9 приводится в движение, поворачивая сопрягаемые детали №1 и №2 в радиальном направлении. Во время всего процесса стыковки, деталь №2 постоянно поддерживается кран-балкой. После операции стыковки деталей, при необходимости, произвести зачистку сварных точек абразивным кругом (Фото 4) шлифовальной головкой Поз.8 (Фото 8).
Далее следует процесс наложения радиального шва свариваемых деталей (Фото 5 и 6). Для этого применяются установленные на Колонне Поз.1: Устройство для автоматической сварки Поз.6 и Устройство подачи защитного газа Поз.7.
|
|
|
| фото 3. | фото 4. | фото 5. |
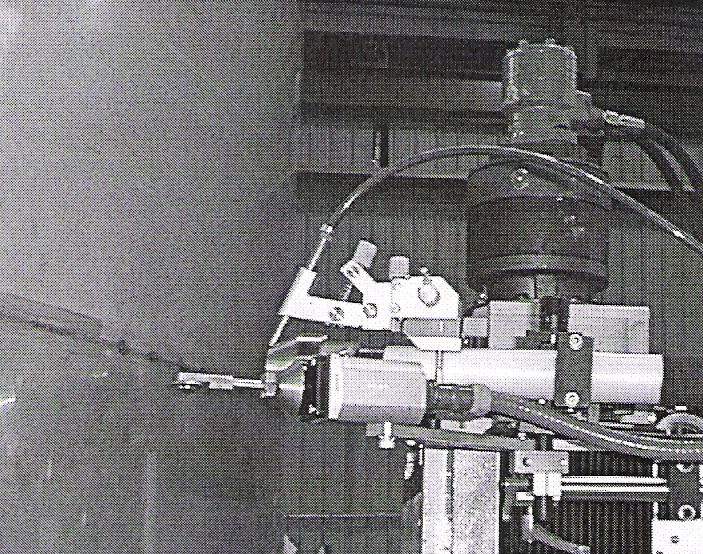
В процессе сварки радиальный шов проходя через ролики Поз.4 и Поз.5 (Фото 7 и 8 ) подвергается продавливанию (методом прокатки) радиального сварного шва, исключая коробление металла после сварки.
|
|
|
| фото 6. | фото 7. | фото 8. |
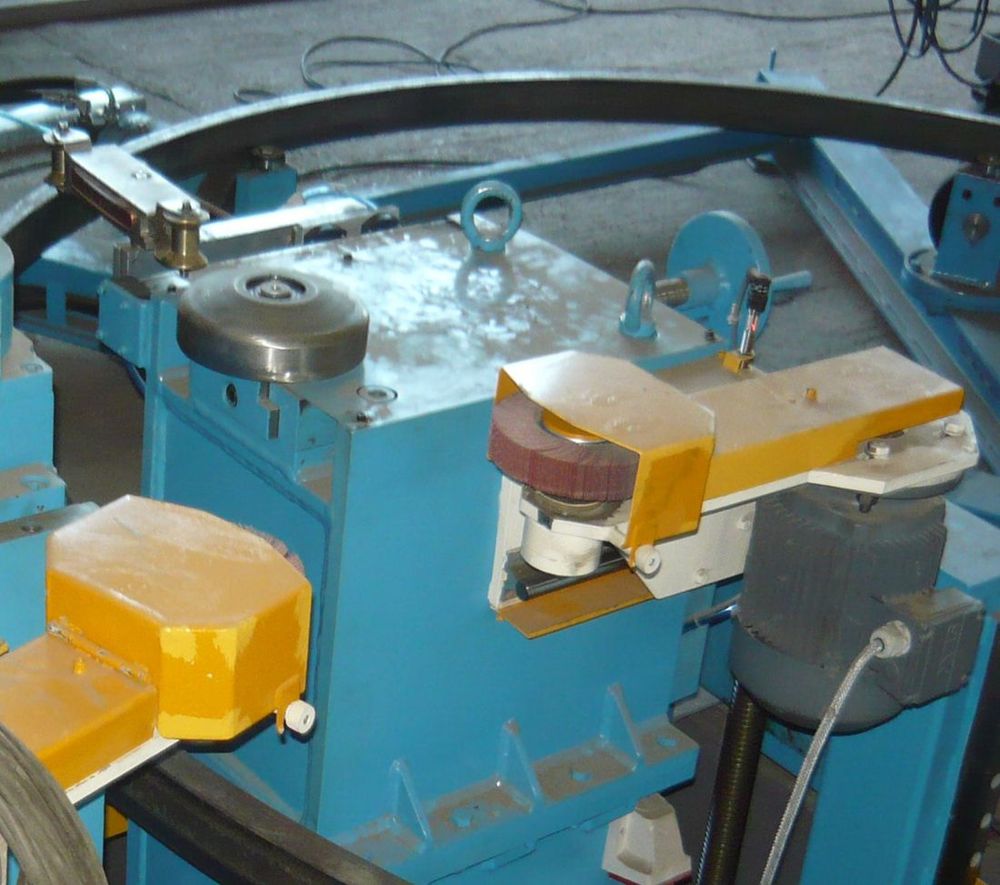
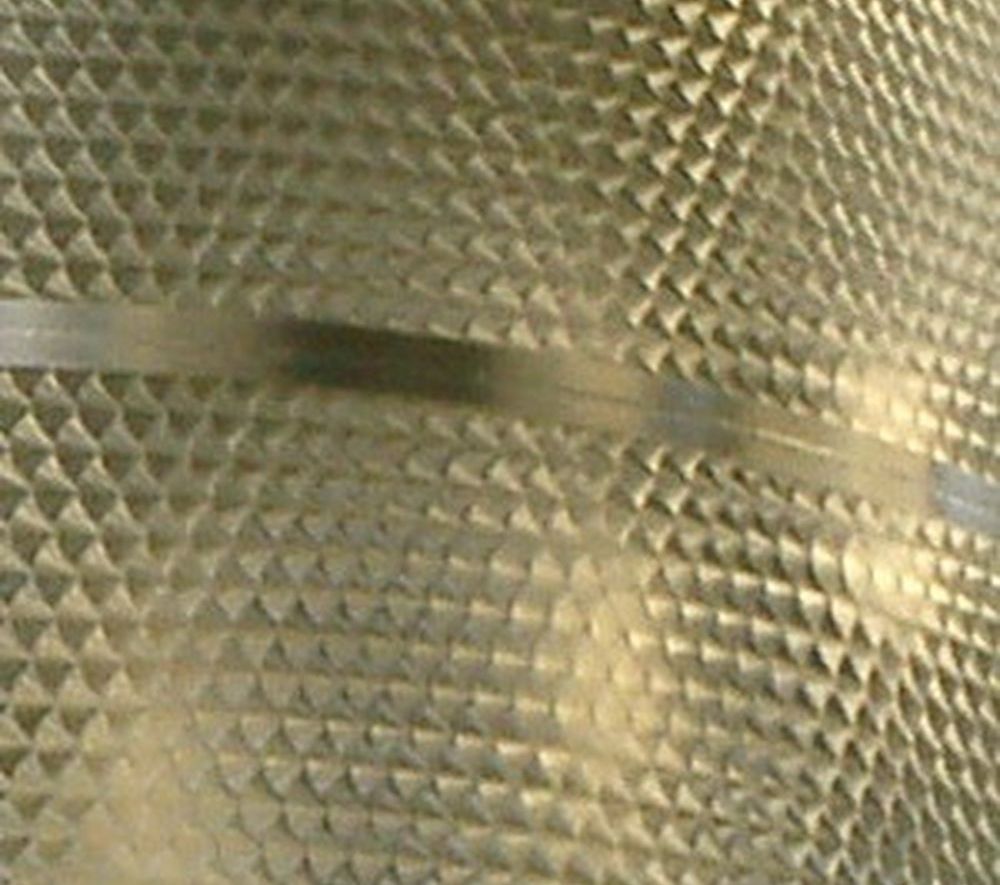
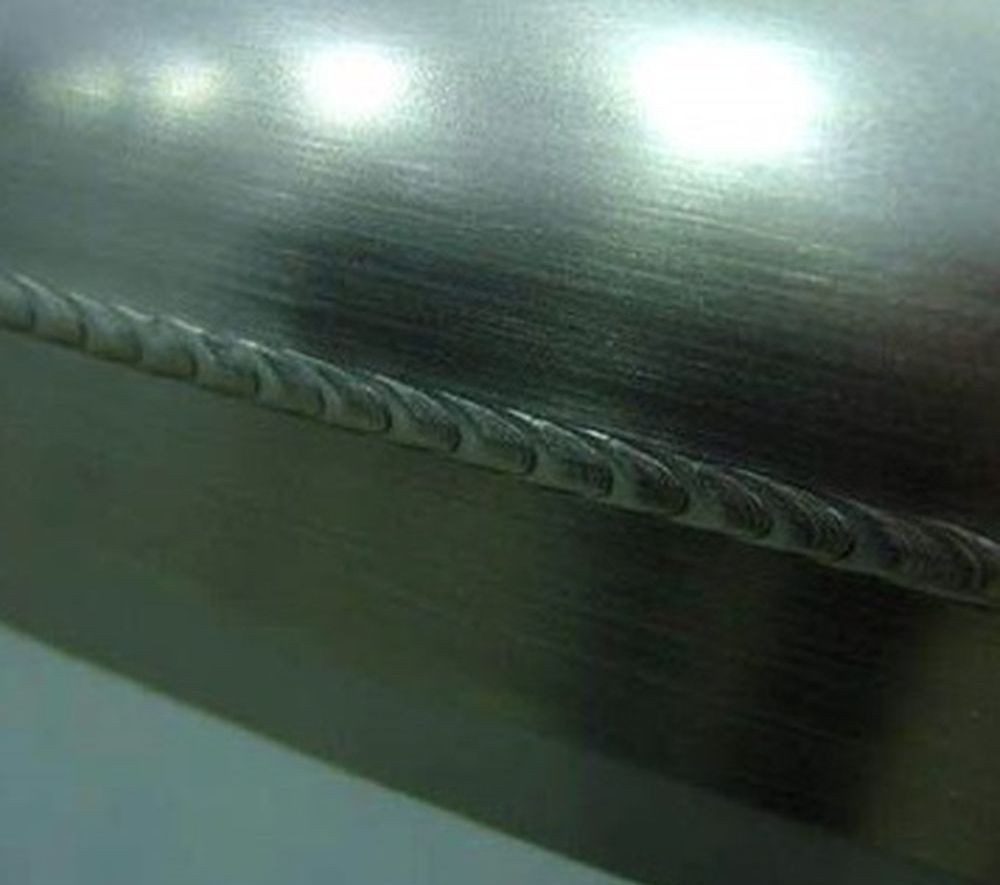
Завершающий этап сборки – шлифовка сварного шва (Фото 9, 10 и 11).
|
|
|
| фото 9. | фото 10. | фото 11. |
После завершения всех операций сборки, детали необходимо снять со стенда Поз.9, установить на него следующую деталь (Рис.2). Повторить процесс сборки.
Фото 12. Процесс наложения радиального шва.