Звоните нам
8(8332) 42-21-41
Пнд - Пт
9:00 - 18:00
gk-tdm@mail.ru
Прессы гидравлические для заделки концов канатных стропов серии PRS
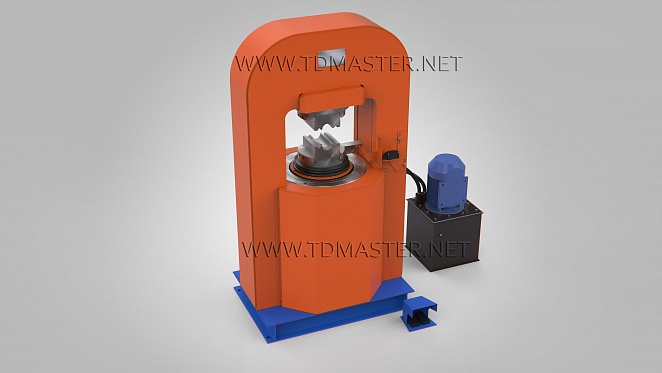
Гидравлические прессы серии «PRS» предназначены для обжима алюминиевых втулок с типоразмером от 6 до 42 мм, изготовленных в соответствии со стандартом EN13411-3 (бывш. DIN3093). Такие втулки применяются для заделки концов металлических тросов и рекомендованы при изготовлении канатных стропов.
К концевой заделки предъявляются жесткие нормативные требования, поэтому втулка должна сохранять свою геометрию после обжима, не содержать облой и не иметь перекосов относительно троса.
Принцип опрессовки:
Для заделки концов канатных стропов с помощью втулки ее необходимо обжать таким образом, чтобы между алюминиевым цилиндром и металлическим тросом образовалась область диффузии. Для этих целей используют гидравлический пресс серия «PRS». В зависимости от размера втулки подбирается подходящая матрица, которая обеспечивает необходимое усилие деформации и определяет форму концевой заделки.
Набор матриц приобретается дополнительно и не входит в комплект поставки вместе с прессом.
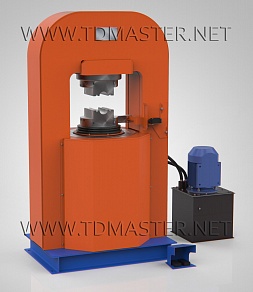
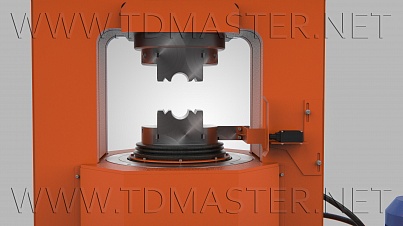
Комплектация высокопроизводительных гидравлических прессов
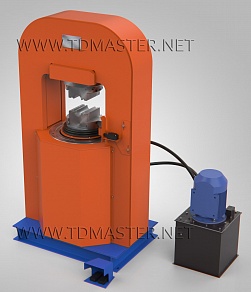
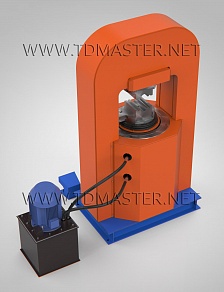
Рассматриваемые прессы — высокопроизводительныt гидроагрегатs и имеют широкий модельный ряд, представленный в таблице с характеристиками ниже.
В комплектацию, помимо пресса входят:
- маслостанция (все модели кроме: PRS-150Б, PRS-300Б, PRS-400Б, PRS-600Б);
- комплект РВД (рукава высокого давления).
Прессы с усилием свыше 400 тс укомплектованы двухступенчатой насосной гидростанцией, а модели с меньшим усилием — одноступенчатой. Насосная станция изготовлена из высококачественных комплектующих от известных и надежных компаний с мировым именем.
На маслостанции предусмотрен электрогидравлический контрольный блок, предназначенный для управления процессом прессования. В состав блока входят следующие компоненты:
- гидрораспределитель;
- предохранительные клапаны;
- реле давления.
Во время подготовительных действий перед прессованием управление можно осуществлять вручную или автоматически с помощью переключателя, расположенного на щите управления. Для этого гидроагрегат оборудован одним из трех возможных способов управления:
- кнопками «РАБОЧИЙ ХОД» и «ОБРАТНЫЙ ХОД» на фронтальной панели шкафа управления;
- педалью (автоматический режим при непрерывной эксплуатации);
- кнопочным пунктом дистанционного управления (доступен только у модели PRS-300E).
Цикл прессования у каждой модели различен и время, затраченное на рабочий ход и движение в исходное положение, составляет от 14 секунд у PRS-150E до 120 секунд у PRS-600EС.
Гидроагрегаты выполнены в вертикальном исполнении и с закрытой рамой кроме моделей PRS-150E и PRS-300E, рабочее пространство которых рамой не ограничено, что значительно расширяет возможности оборудования.
Конструкция гидравлических прессов
Рассмотрим устройство пресса на примере моделей PRS-400E, PRS-400EС, PRS-600E, PRS-600EС, которые рассчитаны на высокие усилия опрессовки.
В их конструкцию входит:
- несущая рама (1);
- гидравлический домкрат (2);
- матрицедержатели нижний (3) и верхний (4), в которые матрицы (5) устанавливаются и фиксируются стопорами;
- выключатель контактный (6) и кронштейн(7);
- кнопки аварийного останова «Стоп» и запуска «Пуск» (11);
- переключатель режима «автоматический – ручной» (12);
- кнопки «Напор» (13) и «Слив» (14);
- двухступенчатая маслостанция (8);
- ножная педаль для подъема пресса «Вверх» (9).
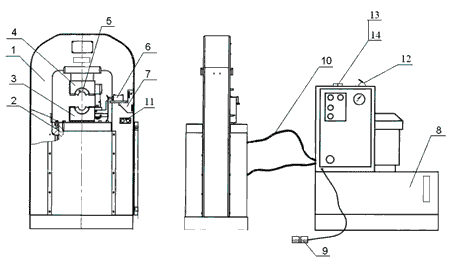
Основную несущую конструкцию гидроагрегата составляет рама (1), на которой смонтированы: гидравлический домкрат (2), матрицедержатели (3) и (4) и другие элементы. На держателях с помощью стопоров фиксируются матрицы (5). РВД (10) позволяет соединять поршневую и штоковую полости гидроцилиндра (2) с соответствующими штуцерами напорной линии или линии слива маслостанции (8).
Расположенная на раме аварийная кнопка «Стоп» (11) — необходимый элемент конструкции. Она позволяет произвести останов пресса и сбросить давление в случае возникновения внештатной ситуации.
Подготовка пресса и порядок проведения работы
Для опрессовки концов тросов алюминиевыми втулками необходимо выполнить следующую последовательность операций:
На конец троса, подлежащего заделке, одевают алюминиевую втулку. Всю заготовку помещают между нижней и верхней матрицами таким образом, чтобы втулка располагалась строго в рабочем пространстве матриц.
Подготовительные действия:
1. Соединить посредством РВД (в соответствии со схемой) полости гидроцилиндра с насосной станцией.
2. Несколькими движениями штока домкрата (2) освободить гидросистему пресса от воздуха. Следует обращать внимание на плавность движения штока. Наличие рывков говорит о присутствии воздушных пробок.
3. Согласно маркировке подобрать матрицы, обеспечивающие необходимое усилие и форму обжатия, и зафиксировать их в матрицедержателях.
4. Настроить матрицы таким образом, чтобы при каждом цикле обеспечивалось их плотное смыкание. Для этого следует отрегулировать расположение контактного выключателя (6) по отношению к кронштейну (7).
Процесс обжатия втулки осуществляется благодаря движению штока гидроцилиндра, которое можно разделить на две операции: рабочий ход штока и его ход в исходное положение. В обоих случаях усилие передается под воздействием гидравлической жидкости. Только во время первой операции она попадает в поршневую полость, а во второй – в штоковую полость. Матрица, прикрепленная к штоку, выдвигается вместе с ним, деформируя втулку с нужным усилием.
Последовательность действий при заделке концов тросов:
- Подать питание на насосную станцию (8).
- Выбрать «ручной режим» управления, повернув против часовой стрелки переключатель (12).
- Процесс обжима, то есть движение матрицедержателей на смыкание запускается нажатием кнопки «Напор» (13).
- Ход возврата штока в начальное положение запускается нажатием на кнопку «Слив» (14).
- Повернуть переключатель (12) по часовой стрелке до упора влево. Стропы расположить между матрицами по месту втулки. Для её фиксации нажимается ножная кнопка-педаль «Вверх» (9). Окончательное смыкание матриц запускается повторным нажатием на кнопку. Передаваемое на втулку требуемое усилие обжимает её. По достижении нужного давления срабатывает реле и рабочая жидкость сливается. Затем шток опускается в автоматическом режиме, пока не сработает контактный выключатель (6).
- Педаль (9) может запускать повторный цикл обжима втулки при необходимости.
Преимущества гидравлических прессов серии PRS
- повышенный уровень эксплуатационной безопасности;
- надежность функционирования;
- широкий выбор прессов и матриц под разные размеры;
- конструкция гидроцилиндра обеспечивает высокоточное позиционирование и сопряжения матриц с их держателями.
Технические характеристики:
|
Артикул |
Ном. усилие, тс |
Ном. давление, МПа |
Ход поршня, мм/ Рабочий объем, л |
Типоразмер Al втулок EN13411-3 |
Габариты пресса, мм, ДхШхВ |
Масса, кг, без нас. ст |
Насосная станция |
|
PRS-150E |
150 |
60 |
34/0,76 |
от 6 до 16 |
807х400х828 |
640 |
в комплекте НЭН60-5.0И40Т1-РД-PRS150E |
| PRS-150Б | 150 | 60 | 34/0,76 | от 6 до 16 | 807х400х828 | 640 | Реком. НЭН60-5.0И40Т1-РД-PRS150E |
|
PRS-300E |
300 |
70 |
70/2,9 |
от 6 до 26 |
830х480х1106 |
1 228 |
в комплекте НЭЭ-5,0И40Т1-PRS300 |
|
PRS-300Б |
300 |
70 |
70/2,9 |
от 6 до 26 |
830х480х1106 |
1 228 |
Реком. НЭЭ-5,0И40Т1-PRS300 |
|
PRS-400E |
400 |
70 |
100/5,8 |
от 6 до 36 |
470х815х1504 |
1 068 |
в комплекте НЭН10\70-24\3И60Т2-РД |
|
PRS-400EС |
400 |
70 |
100/5,8 |
от 6 до 36 |
470х815х1504 |
1 068 |
в комплекте НЭН-5,0И40Т1-РД-PRS400 |
|
PRS-400Б |
400 |
70 |
100/5,8 |
от 6 до 36 |
470х815х1504 |
1 068 |
Реком. НЭН10\70-24\3И60Т2-РД, или НЭН-5,0И40Т1-РД-PRS400 |
|
PRS-600E |
600 |
50 |
100/12,5 |
от 6 до 42 |
640х956х1741 |
2 150 |
в комплекте НЭЭ14/50-60/9И100Т2-РД |
|
PRS-600EС |
600 |
50 |
100/12,5 |
от 6 до 42 |
640х956х1741 |
2 150 |
в комплекте НЭН50-10,0И100Т1-РД-PRS600 |
|
PRS-600Б |
600 |
50 |
100/12,5 |
от 6 до 42 |
640х956х1741 |
2 150 |
Реком. НЭЭ14/50-60/9И100Т2-РД, или НЭН50-10,0И100Т1-РД-PRS600 |